De la résine au film et à l'emballage flexible
Le film soufflé forme un tube à travers une filière annulaire et refroidit une bulle ; le film coulé quitte une matrice plate et entre en contact avec un rouleau refroidi. Ces itinéraires créent différentes questions de contrôle de processus. Comparez les performances requises et le rendement commercialisable du film fini, tout en utilisant le guide d'épaisseur et de densité existant pour le calcul séparé de la masse dimensionnelle du film.
Suivez comment la toile se forme et se refroidit
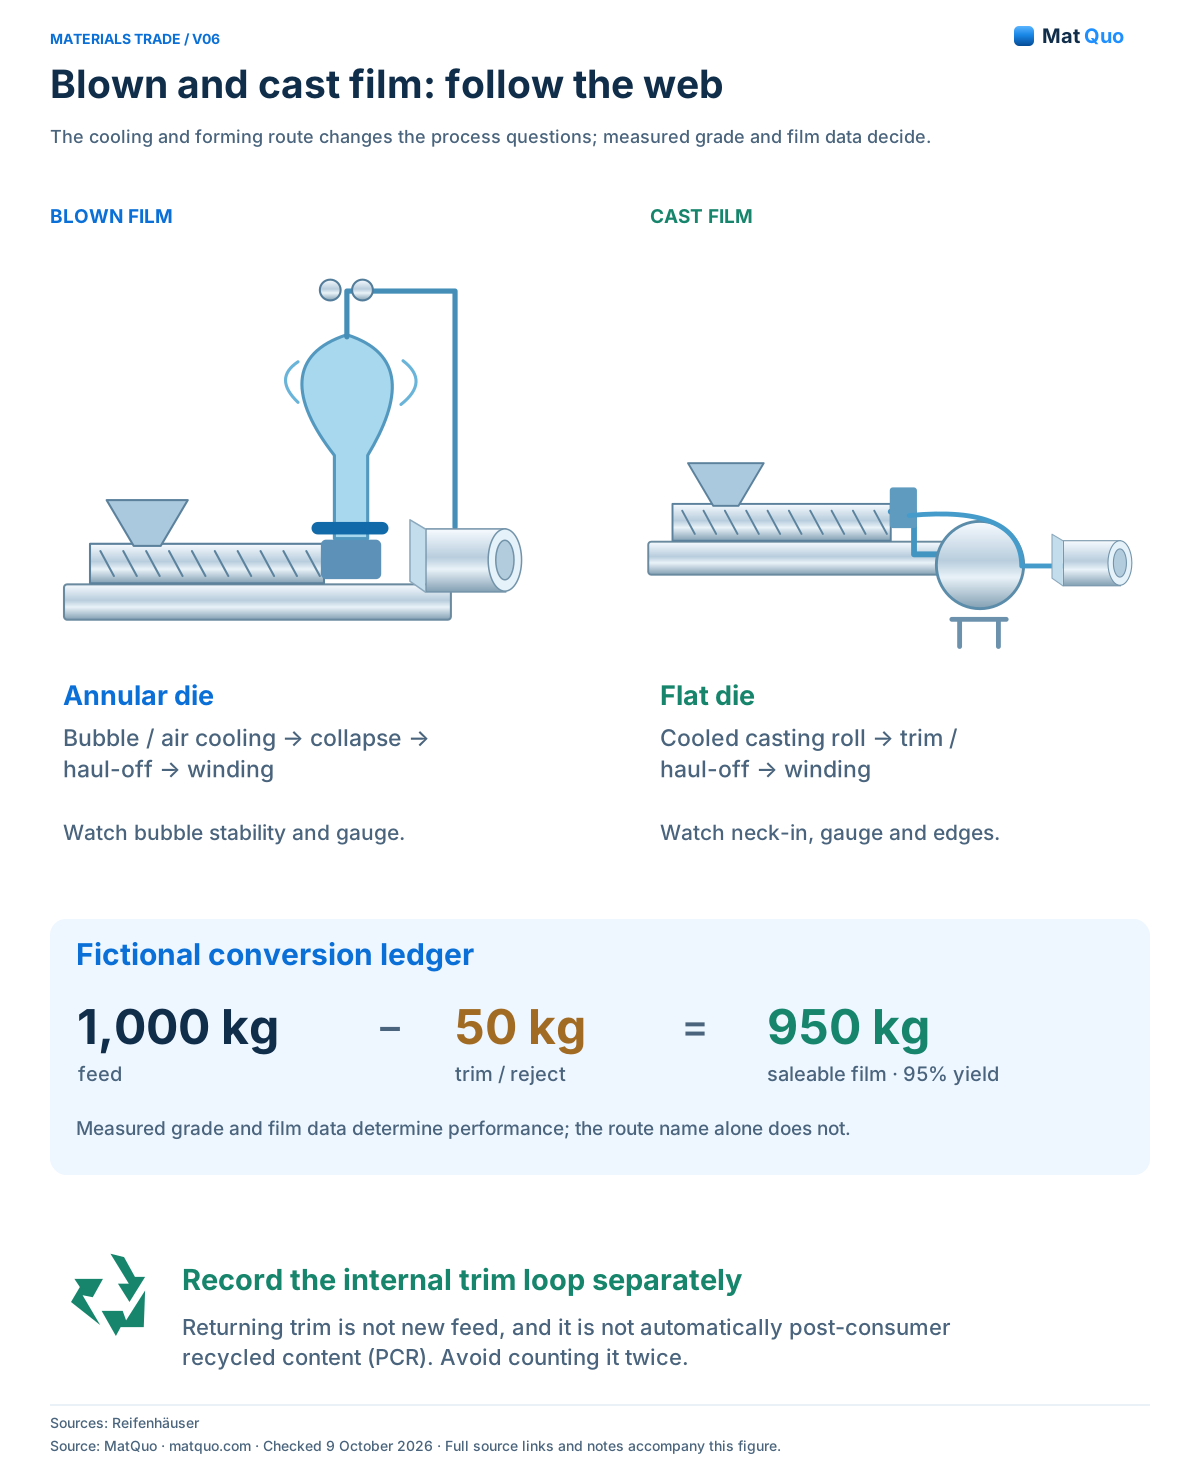
Dans le film soufflé, la formation de bulles, le refroidissement par air, l'effondrement et l'arrachage sont des étapes de contrôle liées. Dans le film coulé, la matrice plate, le contact entre le rouleau de coulée, le découpage et l'enroulement définissent un itinéraire différent. Ces descriptions proviennent de sources primaires des équipementiers. Aucune vitesse générique, avantage de rendement ou classement de qualité n'est supposé pour chaque combinaison de machine et de résine.
Spécifiez le film fini avant de comparer les lignes
Écrivez la construction, le profil de jauge, la largeur, les exigences en matière d'étanchéité, les tests mécaniques et les exigences optiques qui sont importantes pour l'application. Définir les conditions de test et les limites d’acceptation avant l’essai. Une ligne peut produire une production brute élevée sans fournir une quantité également élevée répondant aux spécifications du client.
Concilier le nouveau flux, le retour interne et la production vendable
Gardez les intrants frais achetés séparés des matériaux circulant dans le processus. Enregistrez les déchets de démarrage, les coupes de bords, les rouleaux rejetés et les rouleaux acceptés sur une limite cohérente. Si le trim revient en interne, ne le comptez pas comme un nouveau flux à chaque tour de boucle. La récupération interne ne fait pas non plus automatiquement du matériau un contenu recyclé post-consommation.
Utilisez le guide de formule sans le dupliquer
Le guide de poids de film existant explique la masse dimensionnelle et les unités. Le poids du film, rendement du film et sortie de ligne Les outils répondent chacun à un calcul défini. Ce guide ajoute le choix du processus, les preuves d'essai et la comptabilité du rendement vendable au-delà du parcours d'introduction à la production.
Comparaison en un coup d'œil
| Point de contrôle | Film soufflé | Casting de films |
|---|---|---|
| Formation | Matrice annulaire et bulle | Matrice plate et toile |
| Interface de refroidissement | Refroidissement par air à bulles | Rouleau de coulée refroidi |
| Questions d'essai | Stabilité, jauge et enroulement des bulles | Contact des rouleaux, bords, jauge et enroulement |
| Comparaison commerciale | Sortie acceptée et propriétés mesurées | Sortie acceptée et propriétés mesurées |
Exemple travaillé
Essai fictif : 1,000 kg d'entrée produit 950 kg de film accepté et 50 kg de coupe ou de rejets, donnant un rendement vendable 95% sur la limite indiquée. À €1.40/kg de matière d'entrée, €1,400.00/950 = €1.47 par kilogramme accepté avant les autres coûts. Un essai 98% avec le même coût d’intrant donne €1.43/kg. Aucun des deux chiffres n’inclut l’énergie, la main-d’œuvre ou un crédit de ferraille non vérifié.
Film soufflé et coulé : suivez le web
L'itinéraire de refroidissement et de formage modifie les questions de processus ; La qualité mesurée et les données du film décident.
Affiche détaillée : faites défiler horizontalement sur un petit écran, ou ouvrez la figure en taille réelle. L'équivalent textuel lisible se trouve ci-dessous.
Reifenhäuser • Film soufflé · Reifenhäuser • Matrice de film moulé · Vérifié
Texte équivalent et notes
- Film soufflé
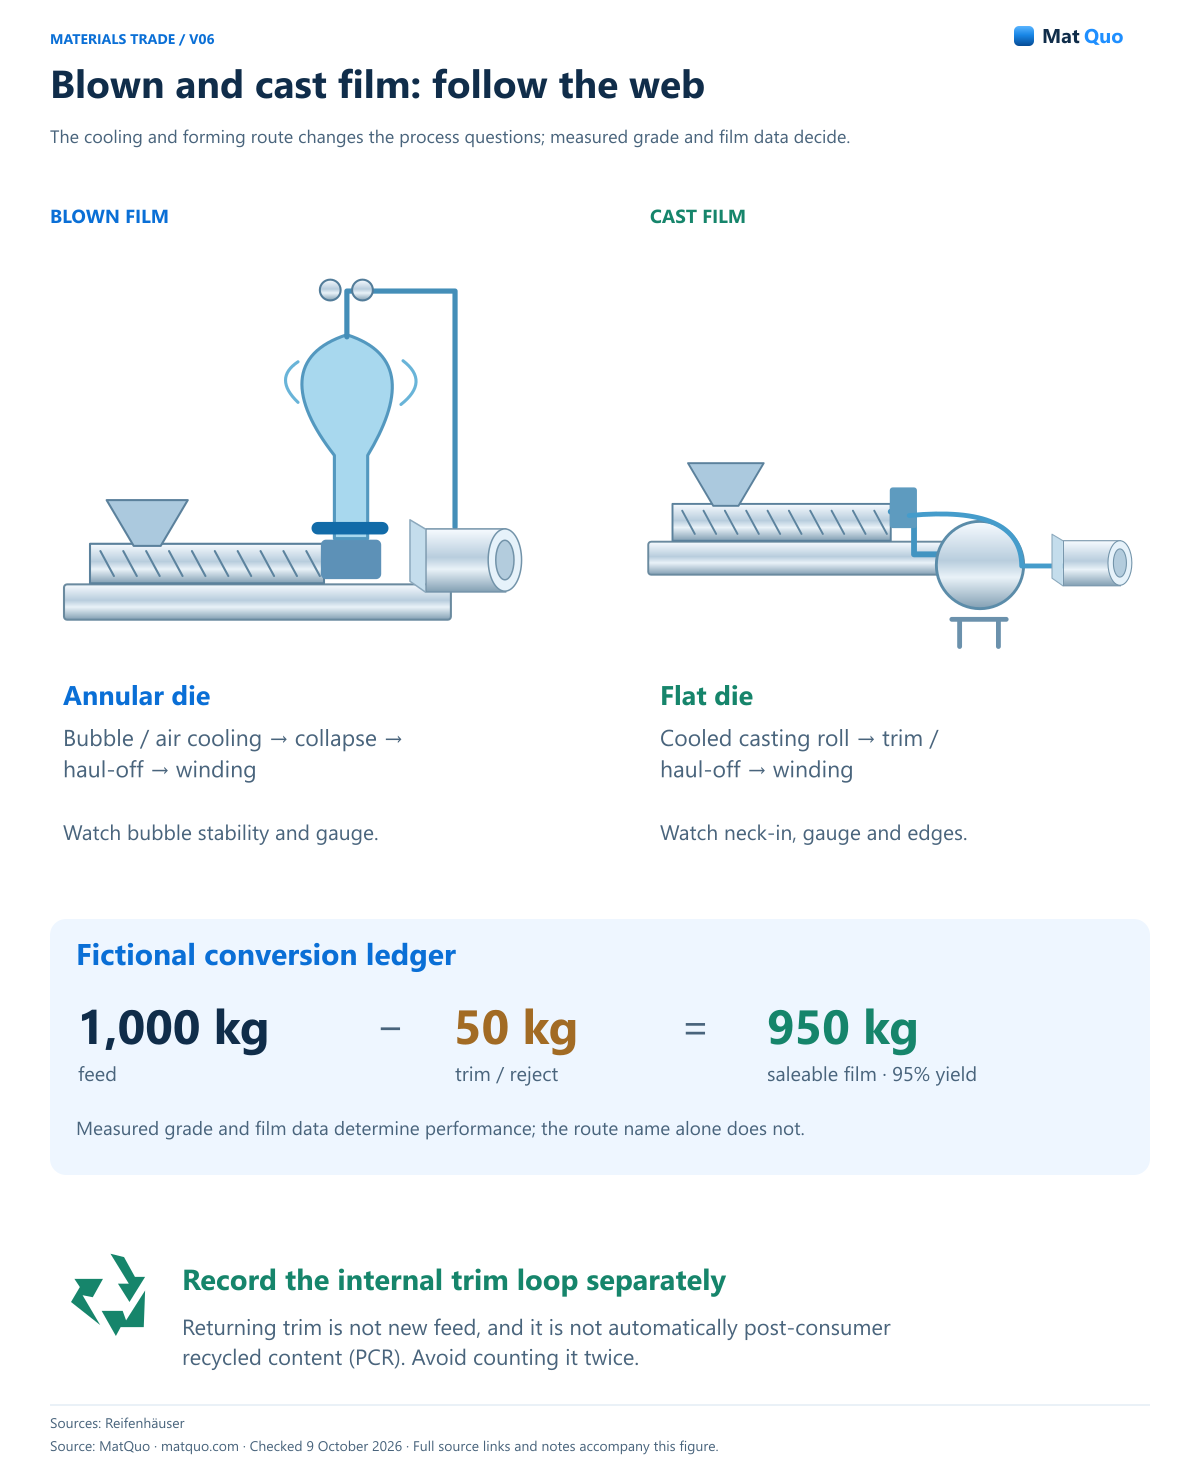
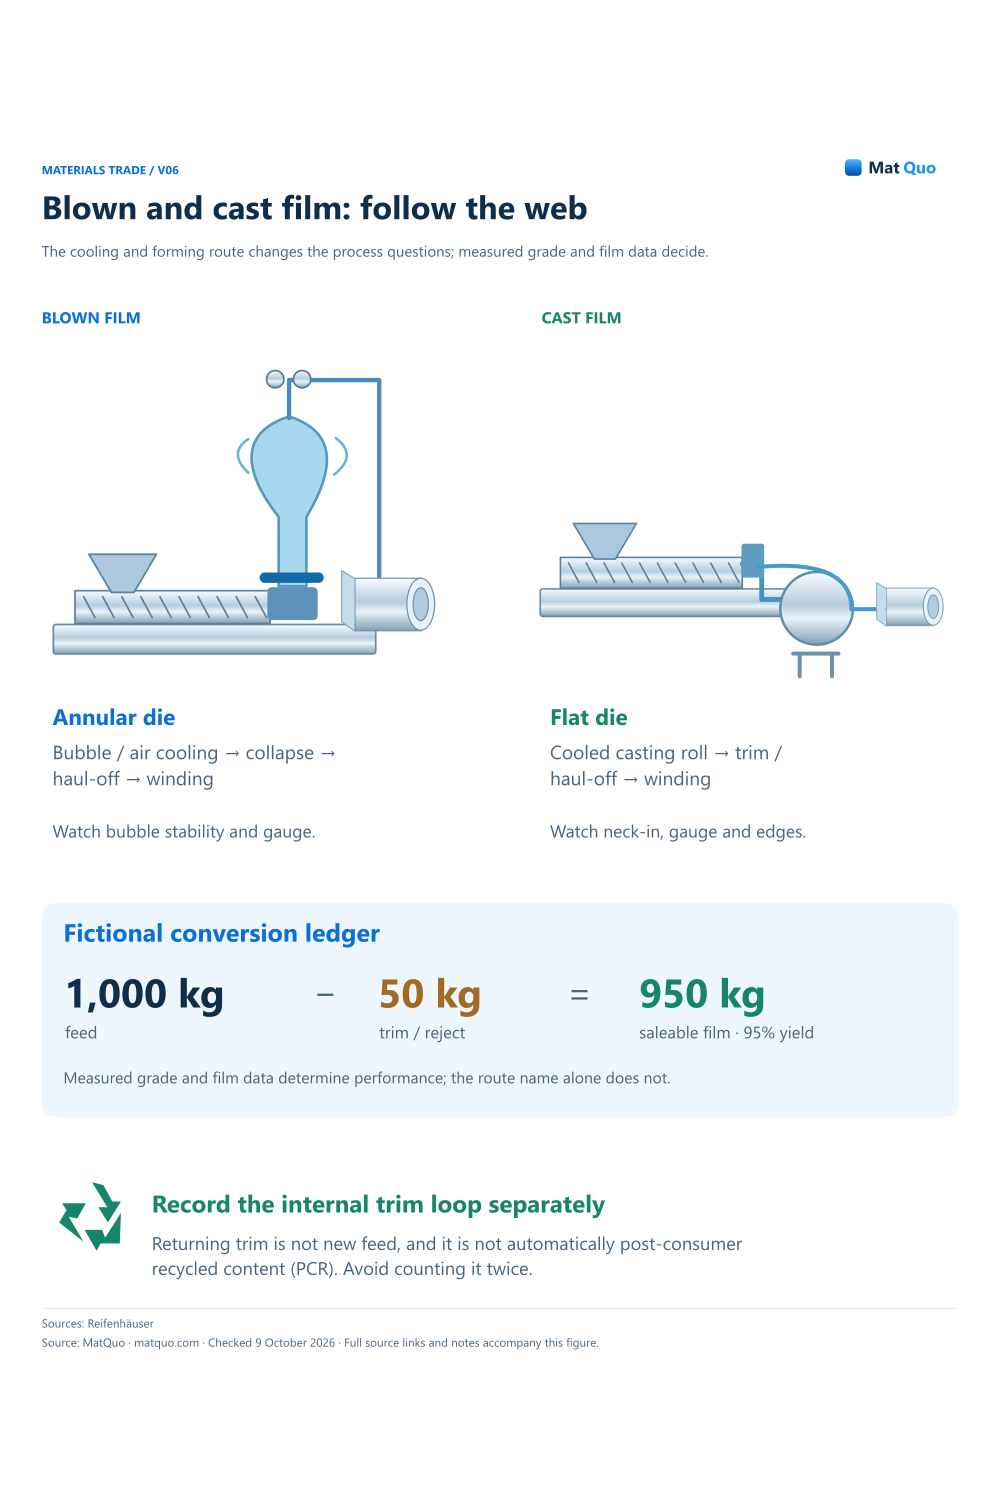
- Filière annulaire → refroidissement bulle/air. Effondrement → tirage → enroulement. Observez la stabilité et la jauge des bulles.
- Casting de films
- Matrice plate → rouleau de coulée refroidi. Trim / hissage → enroulement. Regarder le col, le calibre et les bords.
- Grand livre de sortie fictif
- Alimentation 1,000 kg − Découpage/rejet 50 kg. = Film vendable 950 kg. Rendement vendable : 95%
- Évitez les récupérations comptées deux fois
- Si le trim revient en interne, enregistrez. cette boucle séparément du nouveau flux. Les garnitures récupérées ne sont pas automatiquement PCR.
Intégrer avec crédit
Erreurs courantes
- Confondre la production brute en ligne avec la production vendable acceptée.
- Compter les déchets recirculés en interne à plusieurs reprises comme nouvelle entrée.
- Choisir un procédé parmi une affirmation universelle du « meilleur film » sans tests correspondants.
Questions et réponses
Le film coulé est-il toujours meilleur que le film soufflé ?
Aucun classement universel n’est ici établi. Le tracé approprié dépend de la construction requise, des propriétés et des conditions de production. Comparez les essais représentatifs en utilisant les mêmes critères d'acceptation et les mêmes limites de coûts. Les allégations de performance des fabricants d'équipements pour une ligne spécifique ne doivent pas être étendues à chaque résine, jauge, application ou processus concurrent sans preuve à l'appui.
Cette page remplace-t-elle le guide des formules de grammage du film ?
Non. Le guide existant reste le lieu de référence pour la conversion des masses dimensionnelles et des unités, et il est directement lié ici. Cette page couvre les itinéraires de formage et de refroidissement, l'acceptation des essais et la comptabilité du rendement des matériaux. Utilisez les deux ensemble lorsqu’une décision d’achat nécessite à la fois la masse théorique du rouleau et la preuve d’une production vendable réelle.
Comment doit-on enregistrer la coupe des bords retournés ?
Enregistrez le rendement interne séparément des intrants nouvellement achetés et des extrants acceptés. Choisissez un périmètre comptable clair afin que les circulations répétées ne gonflent pas les chiffres de consommation ou de valorisation. Gardez également sa classification d'origine distincte : la réutilisation dans un processus de production n'établit pas en soi un contenu recyclé post-consommation pour une allégation réglementaire ou client.
Sources et portée de l'examen
- Reifenhäuser • Film soufflé — Équipement de traitement de film soufflé ; aucune revendication générique de vitesse ou de rendement.
- Reifenhäuser • Matrice de film moulé — Disposition de la matrice plate et du rouleau de coulée.
- Reifenhäuser • Film coulé — Équipement d'extrusion de film coulé ; les performances spécifiques au processus doivent être mesurées.
- LyondellBasell • Technologies PE – LDPE haute pression par rapport aux voies catalytiques gaz/boue.
- LyondellBasell • Qualités PP — Distinction des qualités d'homopolymère, aléatoires et d'impact.