Dalla resina al film e all'imballaggio flessibile
Il film soffiato forma un tubo attraverso una matrice anulare e raffredda una bolla; la pellicola fusa lascia una matrice piatta e entra in contatto con un rullo raffreddato. Questi percorsi creano diverse domande di controllo del processo. Confrontare le prestazioni richieste e la resa vendibile del film finito, utilizzando la guida esistente su spessore e densità per il calcolo separato della massa dimensionale del film.
Segui come si forma e si raffredda la rete
Nel film in bolla, la formazione di bolle, il raffreddamento ad aria, il collasso e il trascinamento sono fasi di controllo collegate. Nella pellicola cast, la fustella piatta, il contatto con il rullo di colata, il rifilo e l'avvolgimento definiscono un percorso diverso. Queste descrizioni provengono da fonti primarie dei produttori di apparecchiature. Per ogni combinazione di macchina e resina non si presuppone alcuna velocità generica, vantaggio in termini di rendimento o classificazione della qualità.
Specificare il film finito prima di confrontare le linee
Scrivere la costruzione, il profilo dello scartamento, la larghezza, i requisiti di tenuta, i test meccanici e i requisiti ottici rilevanti per l'applicazione. Definire le condizioni di prova e i limiti di accettazione prima della prova. Una linea può produrre un rendimento lordo elevato senza fornire una quantità altrettanto elevata che soddisfi le specifiche del cliente.
Riconciliare nuovo feed, rendimento interno e output vendibile
Mantenere gli input freschi acquistati separati dal materiale che circola all'interno del processo. Registra gli scarti di avvio, i rifili dei bordi, i rotoli scartati e quelli accettati su un confine coerente. Se il taglio ritorna internamente, non contarlo come nuovo feed ogni volta che si esegue il ciclo. Inoltre, il recupero interno non rende automaticamente il materiale contenuto riciclato post-consumo.
Utilizza la guida alle formule senza duplicarla
La guida esistente sul peso della pellicola spiega la massa dimensionale e le unità. Gli strumenti peso film, rendimento film e output in linea affrontano ciascuno un calcolo definito. Questa guida aggiunge la scelta del processo, le prove di prova e la contabilità del rendimento vendibile oltre il percorso introduttivo alla produzione.
Confronto in breve
| Punto di controllo | Pellicola soffiata | Film in cast |
|---|---|---|
| Formare | Matrice anulare e bolla | Fustella piatta e nastro |
| Interfaccia di raffreddamento | Raffreddamento ad aria a bolle | Rullo di colata raffreddato |
| Domande di prova | Stabilità della bolla, calibro e avvolgimento | Contatto del rotolo, bordi, calibro e avvolgimento |
| Confronto commerciale | Output accettato e proprietà misurate | Output accettato e proprietà misurate |
Esempio lavorato
Prova immaginaria: 1,000 kg di input produce 950 kg di pellicola accettata e 50 kg di rifili o scarti, fornendo una resa vendibile 95% entro il limite stabilito. A €1.40/kg di materiale in ingresso, €1,400.00/950 = €1.47 per chilogrammo accettato prima degli altri costi. Una prova 98% con lo stesso costo di produzione dà €1.43/kg. Nessuna delle due cifre include l'energia, la manodopera o un credito per rottami non verificato.
Film soffiato e cast: segui il web
Il percorso di raffreddamento e formatura cambia le domande del processo; il grado misurato e i dati della pellicola decidono.
Poster dettagliato: scorri orizzontalmente su un piccolo schermo oppure apri la figura a grandezza naturale. Il testo equivalente leggibile è riportato di seguito.
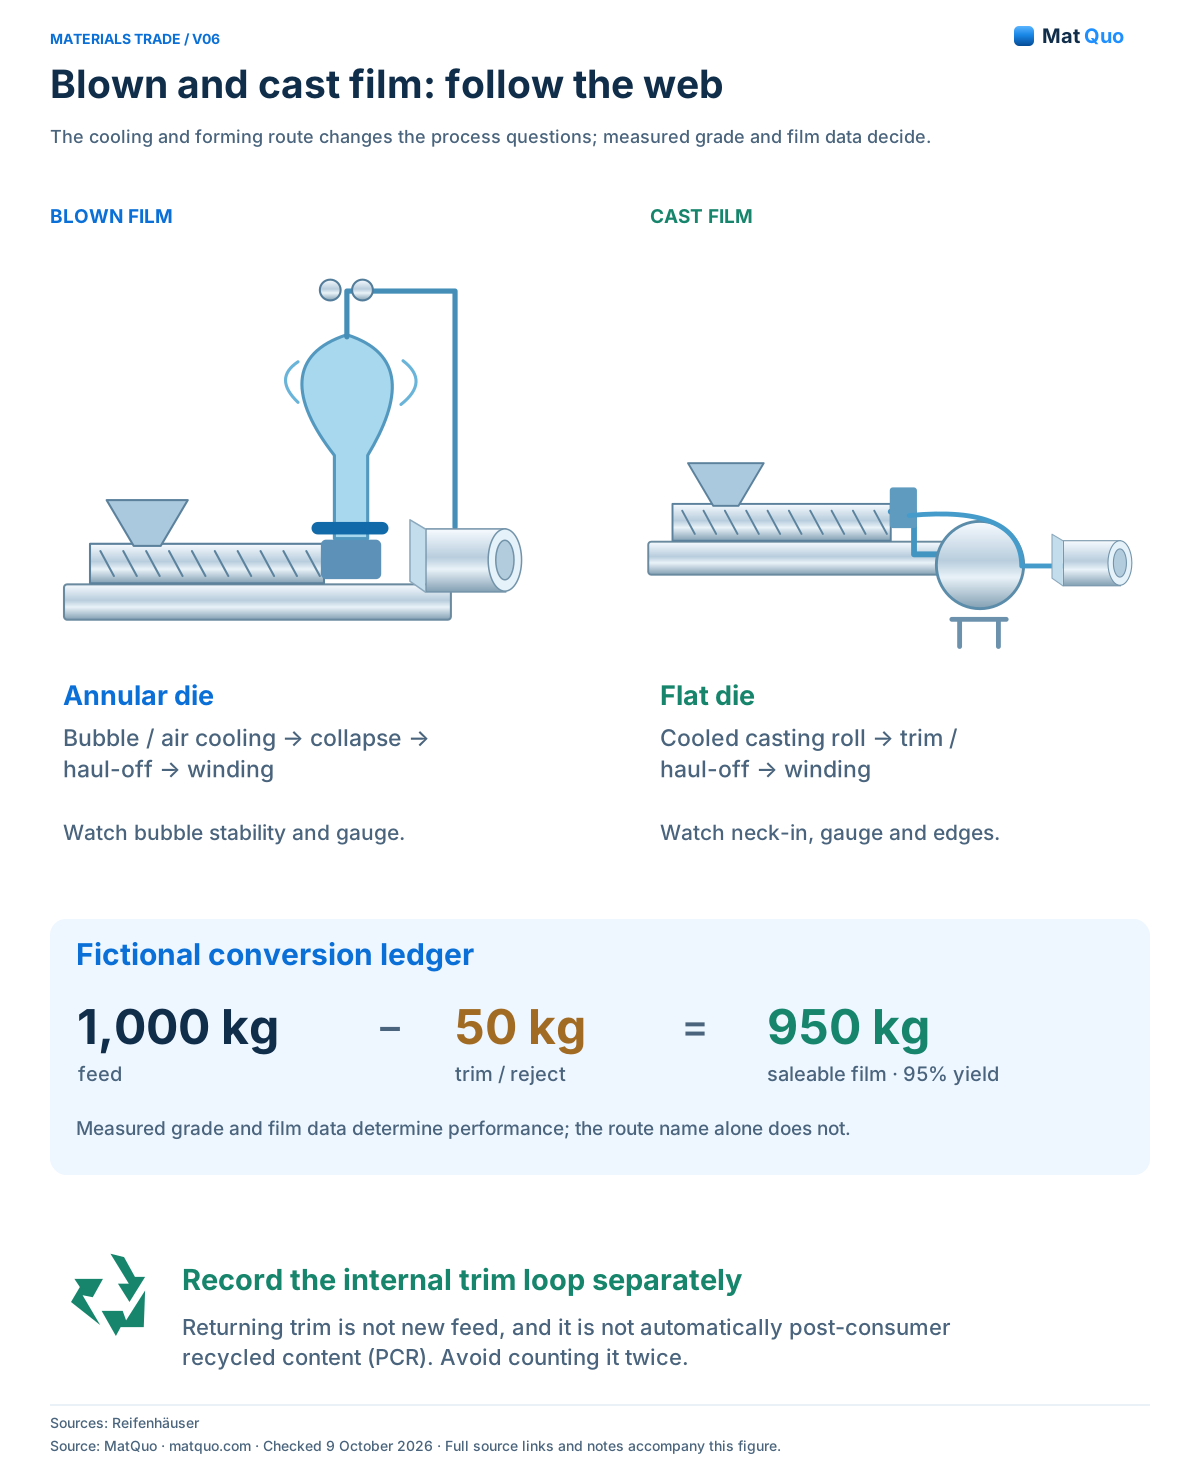
Reifenhäuser • Pellicola soffiata · Reifenhäuser • Stampo in pellicola fusa · Controllato
Testo equivalente e note
- Pellicola soffiata
- Matrice anulare → bolla/raffreddamento ad aria. Crollo → trascinamento → avvolgimento. Osserva la stabilità e il calibro delle bolle.
- Film in cast
- Stampo piatto → rullo di colata raffreddato. Taglio/trascinamento → avvolgimento. Guarda il collo, il calibro e i bordi.
- Registro di output immaginario
- 1,000 kg alimentazione − 50 kg ritaglio/scarto. = 950 kg pellicola vendibile. Resa vendibile: 95%
- Evitare recuperi conteggiati due volte
- Se il trim ritorna internamente, registra. che si avvolge separatamente dal nuovo feed. Il materiale residuo recuperato non viene automaticamente PCR.
Incorpora con credito
Errori comuni
- Confondere l'output lordo della linea con l'output vendibile accettato.
- Conteggio ripetuto del materiale ricircolato internamente come input fresco.
- Scelta di un processo da un'affermazione universale di "film migliore" senza test corrispondenti.
Domande e risposte
La pellicola cast è sempre migliore della pellicola soffiata?
Qui non viene stabilita alcuna classifica universale. Il percorso appropriato dipende dalla costruzione richiesta, dalle proprietà e dalle condizioni di produzione. Confrontare studi rappresentativi utilizzando gli stessi criteri di accettazione e limite di costo. Le dichiarazioni sulle prestazioni dei produttori di apparecchiature per una linea specifica non dovrebbero essere estese a ogni resina, calibro, applicazione o processo concorrente senza prove a supporto.
Questa pagina sostituisce la guida alla formula del peso della pellicola?
No. La guida esistente rimane il luogo per la conversione della massa dimensionale e delle unità, ed è collegata direttamente qui. Questa pagina copre i percorsi di formatura e raffreddamento, l'accettazione delle prove e la contabilità della resa dei materiali. Utilizzare i due insieme quando una decisione di acquisto necessita sia della massa teorica del rotolo che della prova dell'effettiva produzione vendibile.
Come deve essere registrato il rifilo del bordo restituito?
Registrare il rendimento interno separatamente dall'input appena acquistato e dall'output accettato. Scegliere un confine contabile chiaro in modo che la circolazione ripetuta non gonfi i dati sui consumi o sulla ripresa. Mantenere separata anche la classificazione dell'origine: il riutilizzo all'interno di un processo di produzione non stabilisce di per sé un contenuto riciclato post-consumo per una richiesta normativa o da parte del cliente.
Fonti e ambito di revisione
- Reifenhäuser • Film soffiato — Apparecchiature per il processo di film soffiato; nessuna dichiarazione generica di velocità o rendimento.
- Reifenhäuser • Stampo per film fuso — Disposizione dello stampo piatto e dei rulli di colata.
- Reifenhäuser • Film cast — Apparecchiature per l'estrusione di film cast; le prestazioni specifiche del processo devono essere misurate.
- LyondellBasell • Tecnologie PE — LDPE ad alta pressione rispetto a percorsi di gas/liquami catalitici.
- LyondellBasell • Gradi di PP — Distinzione di omopolimero, grado casuale e grado a impatto.