Von Harz über Folie bis hin zu flexiblen Verpackungen
Blasfolie formt durch eine ringförmige Düse einen Schlauch und kühlt eine Blase; Die gegossene Folie verlässt eine flache Düse und kommt mit einer gekühlten Walze in Kontakt. Diese Routen erzeugen unterschiedliche Fragen zur Prozesssteuerung. Vergleichen Sie die erforderliche Leistung und die verkaufsfähige Ausbeute der fertigen Folie und verwenden Sie dabei den vorhandenen Dicken- und Dichteleitfaden für die separate Berechnung der dimensionalen Folienmasse.
Verfolgen Sie, wie die Bahn geformt und abgekühlt wird
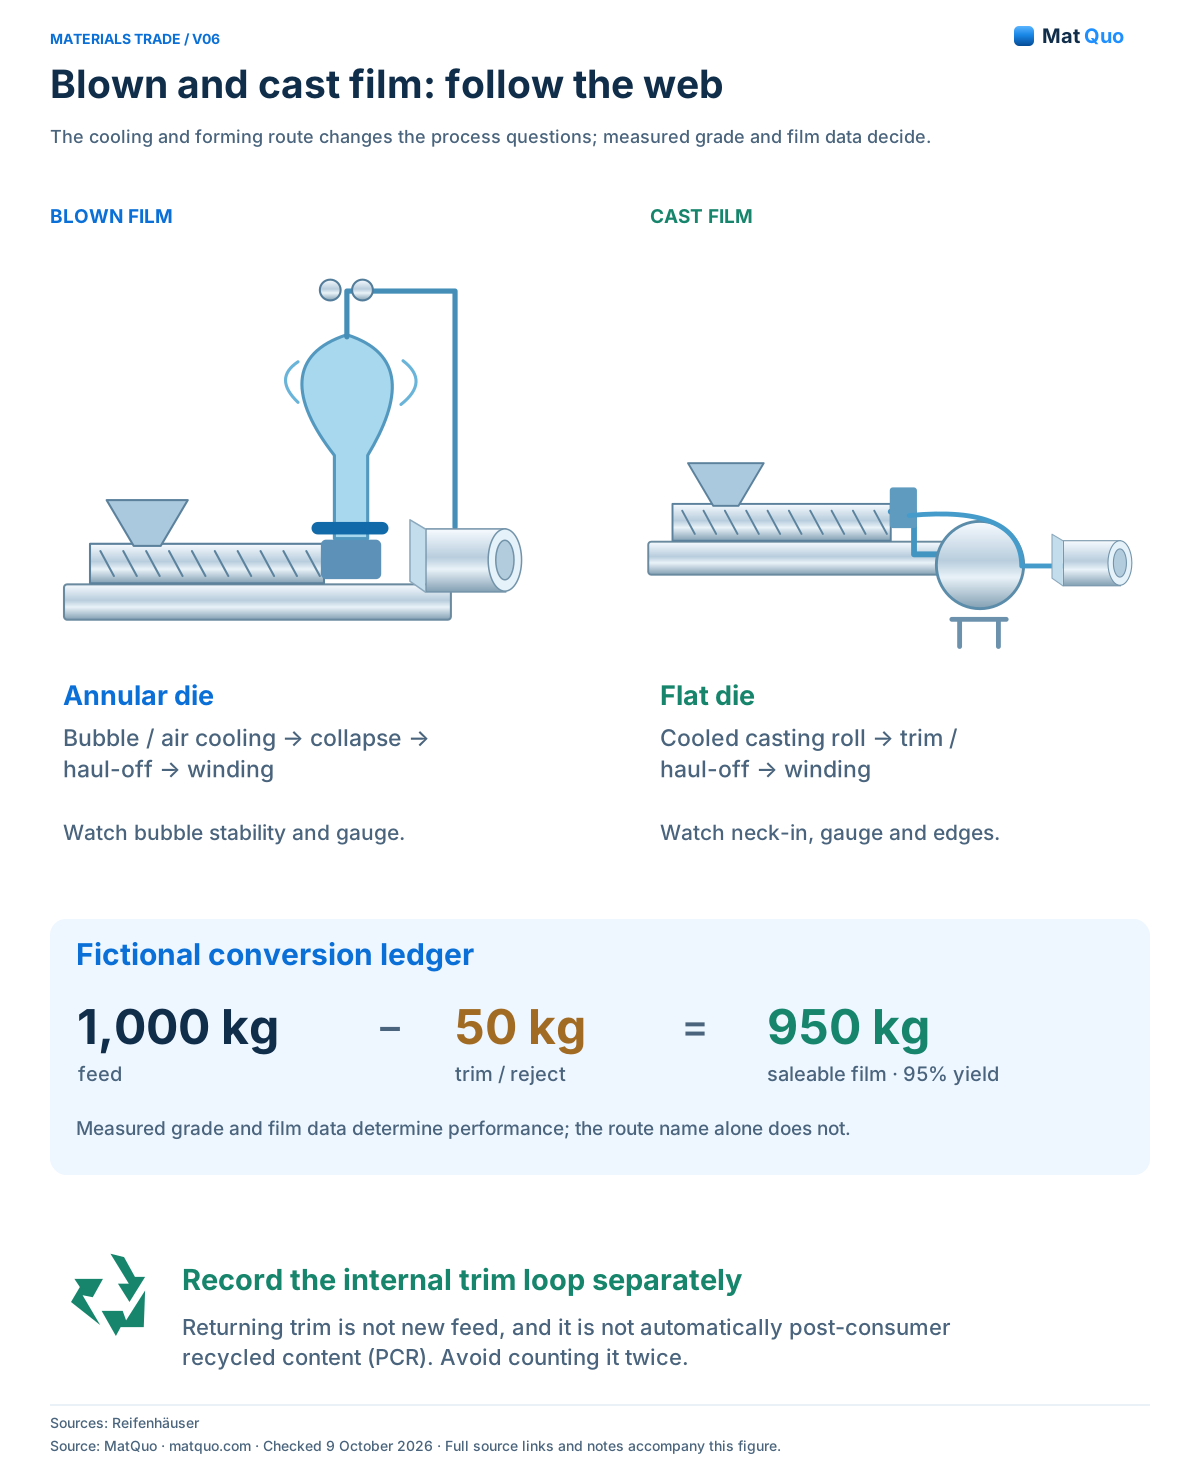
Bei Blasfolien sind Blasenbildung, Luftkühlung, Kollaps und Abzug miteinander verbundene Steuerungsstufen. Bei Gießfolien definieren die Flachdüse, der Gießwalzenkontakt, das Zuschneiden und das Aufwickeln einen anderen Weg. Diese Beschreibungen stammen aus Primärquellen der Gerätehersteller. Für jede Maschinen- und Harzkombination wird kein allgemeiner Geschwindigkeits-, Leistungsvorteil oder Qualitätsranking angenommen.
Geben Sie den fertigen Film an, bevor Sie Linien vergleichen
Schreiben Sie die Konstruktion, das Spurweitenprofil, die Breite, die Dichtungsanforderungen, die mechanischen Tests und die optischen Anforderungen auf, die für die Anwendung wichtig sind. Definieren Sie vor dem Versuch die Testbedingungen und Akzeptanzgrenzen. Eine Linie kann eine hohe Bruttoleistung produzieren, ohne eine ebenso große Menge zu liefern, die den Spezifikationen des Kunden entspricht.
Gleichen Sie neuen Feed, internen Ertrag und verkaufsfähigen Output ab
Halten Sie frisch gekaufte Inputs getrennt von Materialien, die im Prozess zirkulieren. Erfassen Sie Anlaufabfall, Randbeschnitt, Ausschussrollen und akzeptierte Rollen an einer einheitlichen Grenze. Wenn der Zuschnitt intern zurückgegeben wird, zählen Sie ihn nicht bei jedem Durchlaufen der Schleife als neuen Vorschub. Auch die interne Rückgewinnung führt nicht automatisch dazu, dass das Material Post-Consumer-Rezyklat enthält.
Verwenden Sie den Formelleitfaden, ohne ihn zu duplizieren
Der vorhandene Filmgewichtsleitfaden erläutert Dimensionsmasse und Einheiten. Die Tools Filmgewicht, Filmausbeute und Linienausgabe befassen sich jeweils mit einer definierten Berechnung. Dieser Leitfaden bietet über die Einführungsreise in die Produktionhinausgehende Prozessauswahl, Testnachweise und eine Bilanzierung des verkaufbaren Ertrags.
Vergleich auf einen Blick
| Kontrollpunkt | Blasfolie | Cast-Film |
|---|---|---|
| Bildung | Ringförmiger Würfel und Blase | Flachmatrize und Steg |
| Kühlschnittstelle | Blasenluftkühlung | Gekühlte Gießwalze |
| Probefragen | Blasenstabilität, Stärke und Wicklung | Rollenkontakt, Kanten, Stärke und Wicklung |
| Kommerzieller Vergleich | Akzeptierte Ausgabe und gemessene Eigenschaften | Akzeptierte Ausgabe und gemessene Eigenschaften |
Ausgearbeitetes Beispiel
Fiktiver Versuch: 1,000 kg an Input erzeugt 950 kg an akzeptiertem Film und 50 kg an Beschnitt oder Ausschuss, was einen verkaufsfähigen Ertrag von 95% an der angegebenen Grenze ergibt. Bei €1.40/kg Inputmaterial ist €1,400.00/950 = €1.47 pro akzeptiertem Kilogramm vor anderen Kosten. Ein 98%-Versuch mit den gleichen Inputkosten ergibt €1.43/kg. In keiner der Zahlen sind Energie, Arbeitsaufwand oder eine ungeprüfte Schrottgutschrift enthalten.
Blas- und Gussfolie: Folgen Sie dem Internet
Der Kühl- und Umformweg verändert die Prozessfragen; Messgrad und Filmdaten entscheiden.
Detailliertes Poster: Scrollen Sie horizontal auf einem kleinen Bildschirm oder öffnen Sie die Abbildung in voller Größe. Das lesbare Textäquivalent finden Sie unten.
Reifenhäuser • Blasfolie · Reifenhäuser • Gussfoliendüse · Geprüft
Textäquivalent und Notizen
- Blasfolie
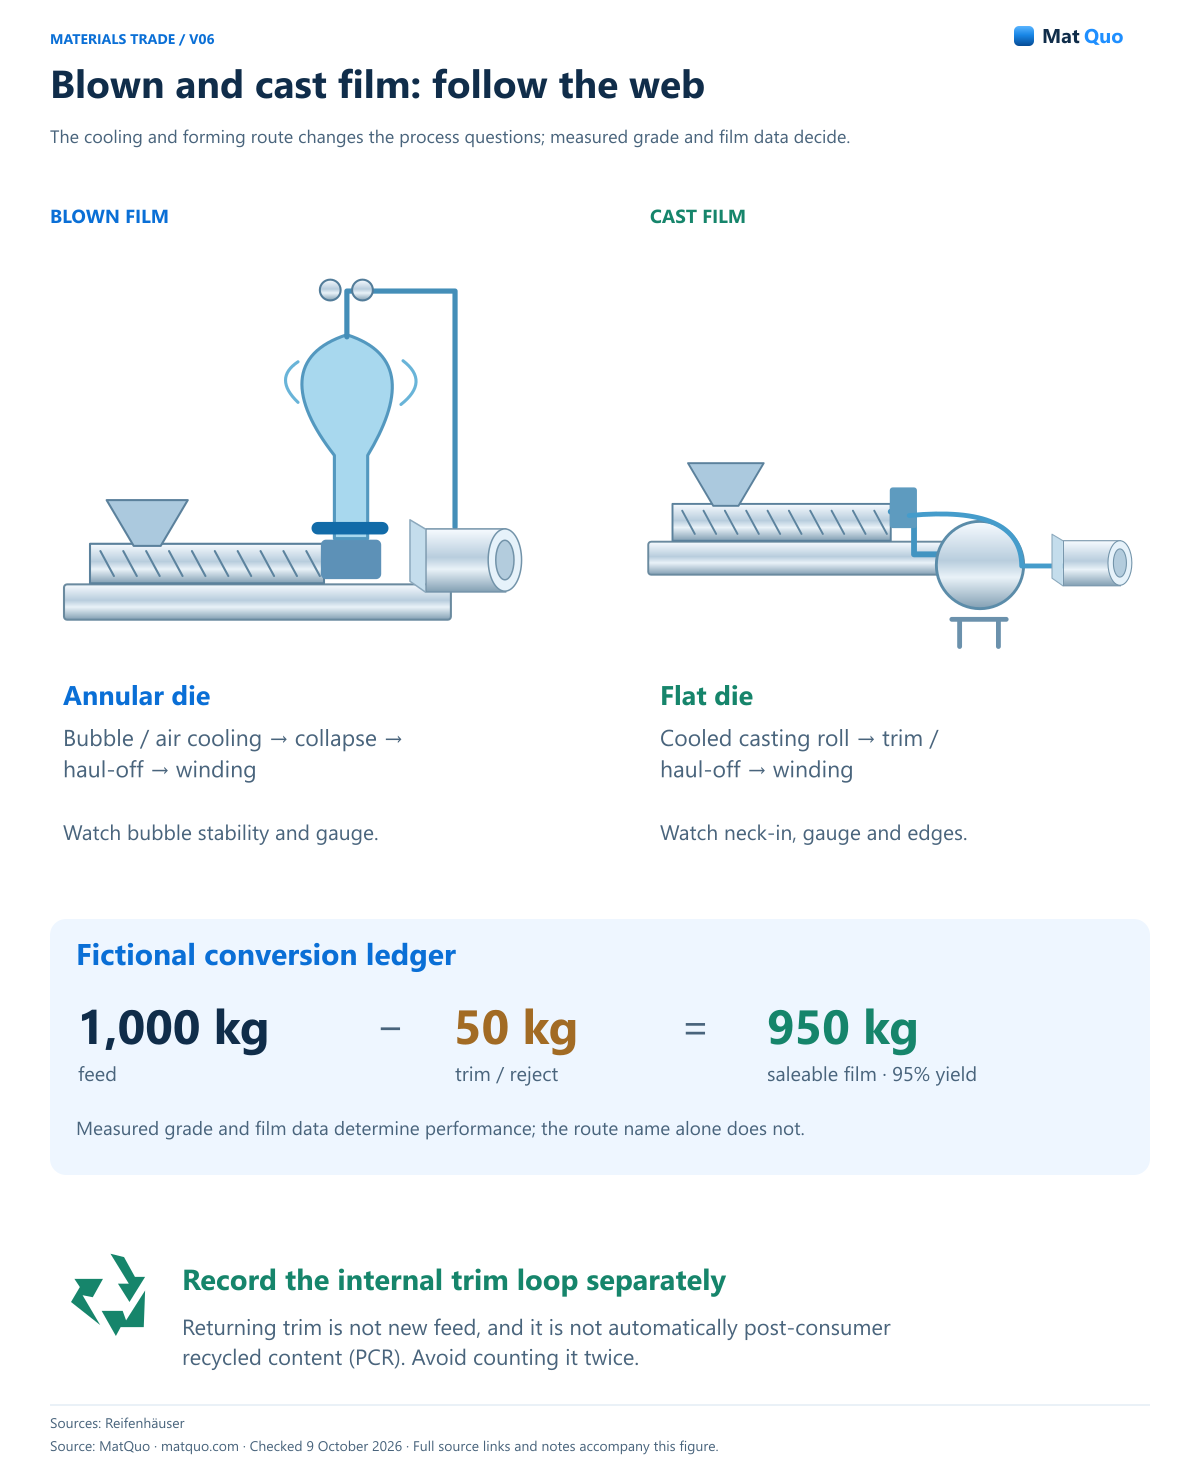
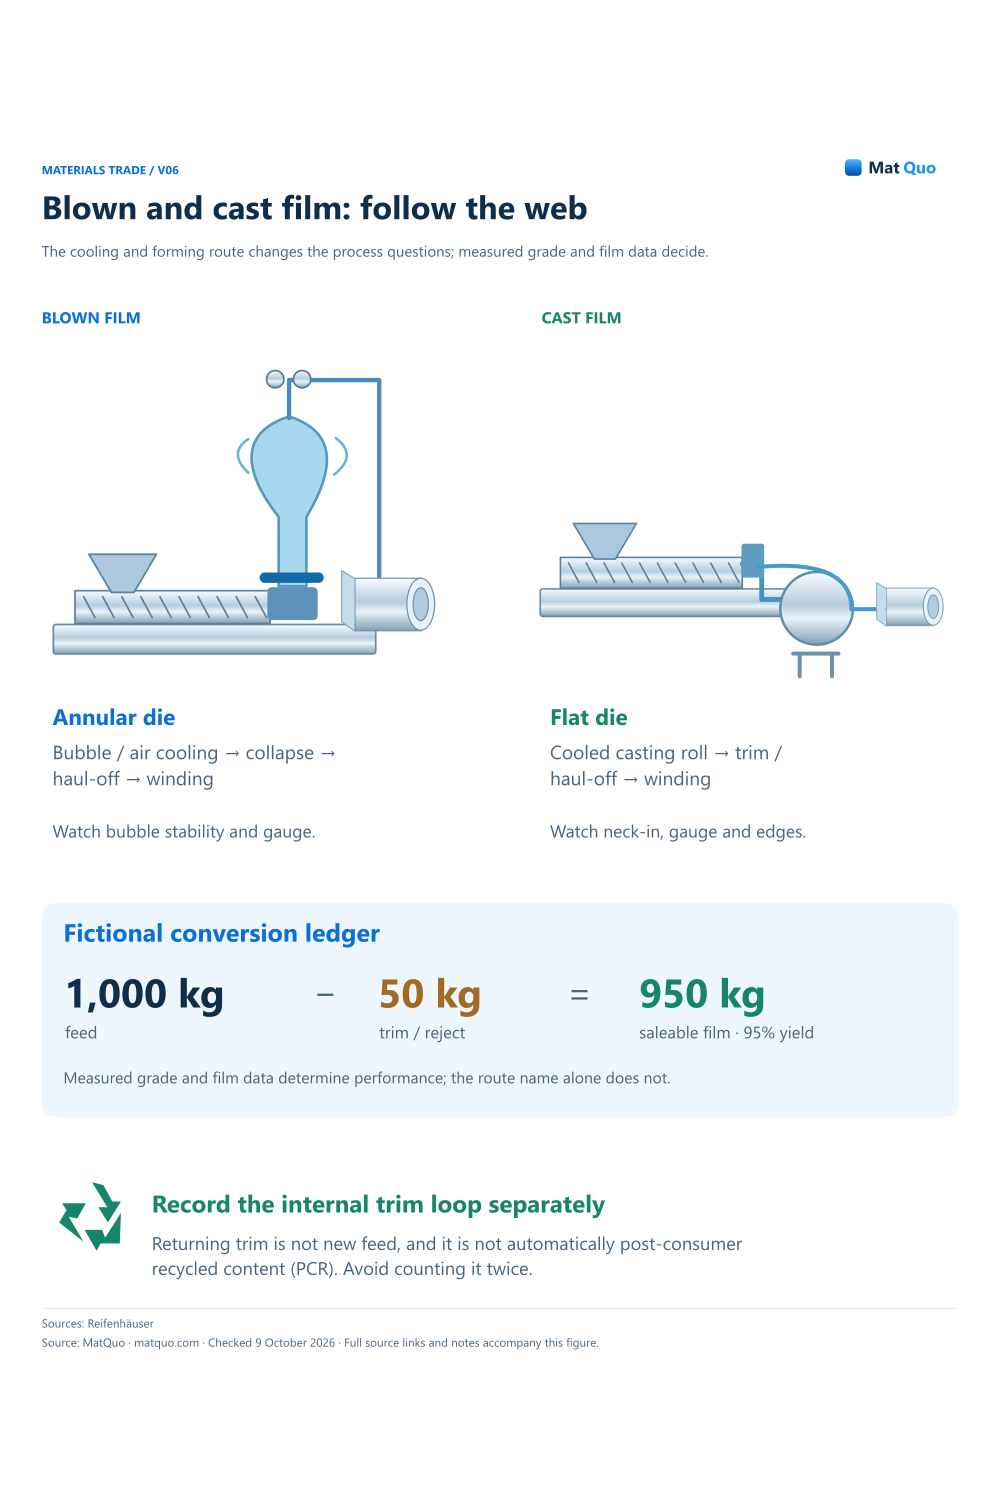
- Ringdüse → Blasen-/Luftkühlung. Zusammenklappen → Abziehen → Aufwickeln. Beobachten Sie die Stabilität und Stärke der Blase.
- Cast-Film
- Flachmatrize → gekühlte Gießwalze. Beschneiden / Abziehen → Aufwickeln. Achten Sie auf Einschnürung, Stärke und Kanten.
- Fiktives Ausgabebuch
- 1,000 kg Vorschub − 50 kg Beschnitt/Ausschuss. = 950 kg verkaufsfähige Folie. Verkaufbarer Ertrag: 95%
- Vermeiden Sie eine doppelt gezählte Wiederherstellung
- Wenn die Trimmung intern zurückkehrt, notieren Sie sie. Diese Schleife getrennt vom neuen Futter. Wiedergewonnener Trimm ist nicht automatisch PCR.
Mit Gutschrift einbetten
Häufige Fehler
- Verwechslung der Bruttolinienproduktion mit der akzeptierten verkaufsfähigen Produktion.
- Intern umgewälzter Trimm wird wiederholt als frischer Input gezählt.
- Auswahl eines Prozesses aus einem universellen Anspruch „besserer Film“ ohne entsprechende Tests.
Fragen und Antworten
Ist gegossene Folie immer besser als geblasene Folie?
Es wird hier kein allgemeingültiges Ranking erstellt. Die geeignete Route hängt von den erforderlichen Konstruktions-, Eigenschaften- und Produktionsbedingungen ab. Vergleichen Sie repräsentative Studien unter Verwendung derselben Akzeptanzkriterien und Kostengrenzen. Leistungsansprüche von Geräteherstellern für eine bestimmte Linie sollten nicht ohne Belege auf jedes Harz, jede Stärke, jede Anwendung oder jeden konkurrierenden Prozess ausgeweitet werden.
Ersetzt diese Seite den Leitfaden zur Filmgewichtsformel?
Nein. Der bestehende Leitfaden bleibt der Ort für die Umrechnung von Maßmassen und Einheiten und ist hier direkt verlinkt. Auf dieser Seite werden Umform- und Kühlstrecken, Probeabnahmen und Materialausbeuteabrechnungen behandelt. Verwenden Sie beides zusammen, wenn für eine Kaufentscheidung sowohl die theoretische Rollenmasse als auch der Nachweis der tatsächlich verkaufsfähigen Produktion erforderlich sind.
Wie soll der zurückgegebene Kantenbeschnitt erfasst werden?
Erfassen Sie die interne Rendite getrennt von neu gekauftem Input und akzeptiertem Output. Wählen Sie eine klare Abrechnungsgrenze, damit eine wiederholte Verbreitung die Verbrauchs- oder Erholungszahlen nicht in die Höhe treibt. Achten Sie auch auf eine getrennte Herkunftsklassifizierung: Die Wiederverwendung innerhalb eines Produktionsprozesses allein stellt noch keinen Post-Consumer-Recyclinganteil für eine behördliche oder kundenbezogene Aussage dar.
Quellen und Umfang der Rezension
- Reifenhäuser • Blasfolie – Blasfolien-Prozessausrüstung; Keine allgemeinen Geschwindigkeits- oder Ertragsaussagen.
- Reifenhäuser • Gussfoliendüse – Anordnung von Flachdüse und Gießwalze.
- Reifenhäuser • Gießfolie — Gießfolien-Extrusionsausrüstung; Die prozessspezifische Leistung muss gemessen werden.
- LyondellBasell • PE-Technologien – Hochdruck-LDPE im Vergleich zu katalytischen Gas-/Aufschlämmungsrouten.
- LyondellBasell • PP-Typen – Unterscheidung zwischen Homopolymer-, Zufalls- und Schlagzähigkeitsgrad.