Da resina ao filme e embalagens flexíveis
O filme soprado forma um tubo através de uma matriz anular e resfria uma bolha; o filme fundido deixa uma matriz plana e entra em contato com um rolo resfriado. Essas rotas criam diferentes questões de controle de processo. Compare o desempenho exigido e o rendimento vendável do filme acabado, usando o guia de espessura e densidade existente para o cálculo separado da massa dimensional do filme.
Acompanhe como a teia é formada e resfriada
No filme soprado, a formação de bolhas, o resfriamento do ar, o colapso e o transporte são etapas de controle interligadas. No filme fundido, a matriz plana, o contato do rolo de fundição, o corte e o enrolamento definem uma rota diferente. Essas descrições vêm de fontes primárias de fabricantes de equipamentos. Nenhuma velocidade genérica, vantagem de produção ou classificação de qualidade é assumida para cada combinação de máquina e resina.
Especifique o filme finalizado antes de comparar as linhas
Escreva a construção, o perfil do medidor, a largura, os requisitos de vedação, os testes mecânicos e os requisitos ópticos que são importantes para a aplicação. Defina as condições de teste e os limites de aceitação antes do teste. Uma linha pode produzir uma produção bruta elevada sem entregar uma quantidade igualmente elevada que atenda às especificações do cliente.
Reconcilie novo feed, retorno interno e produção vendável
Mantenha os insumos recém-adquiridos separados do material que circula no processo. Registre desperdícios iniciais, cortes de bordas, rolos rejeitados e rolos aceitos em um limite consistente. Se o corte retornar internamente, não conte-o como novo feed a cada vez que contornar o loop. A recuperação interna também não transforma automaticamente o material em conteúdo reciclado pós-consumo.
Use o guia de fórmulas sem duplicá-lo
O guia de peso de filme existente explica a massa dimensional e as unidades. As ferramentas peso do filme, rendimento do filme e saída de linha abordam cada uma uma definição definida cálculo. Este guia adiciona escolha de processo, evidências de teste e contabilidade de rendimento vendável além da jornada introdutória de produção.
Comparação resumida
| Ponto de controle | Filme soprado | Elenco do filme |
|---|---|---|
| Formando | Matriz anular e bolha | Matriz plana e teia |
| Interface de resfriamento | Resfriamento de ar com bolha | Rolo de fundição resfriado |
| Perguntas de teste | Estabilidade da bolha, calibre e enrolamento | Contato do rolo, bordas, medidor e enrolamento |
| Comparação comercial | Saída aceita e propriedades medidas | Saída aceita e propriedades medidas |
Exemplo trabalhado
Teste fictício: 1,000 kg de entrada produz 950 kg de filme aceito e 50 kg de aparas ou rejeitos, dando 95% rendimento vendável no limite declarado. Em €1.40/kg de material de entrada, €1,400.00/950 = €1.47 por quilograma aceito antes de outros custos. Um teste 98% com o mesmo custo de insumo fornece €1.43/kg. Nenhum dos números inclui energia, mão de obra ou crédito de sucata não verificado.
Filme soprado e lançado: acompanhe a web
A rota de resfriamento e conformação altera as questões do processo; a qualidade medida e os dados do filme decidem.
Pôster detalhado: role horizontalmente em uma tela pequena ou abra a figura em tamanho real. O texto legível equivalente está abaixo.
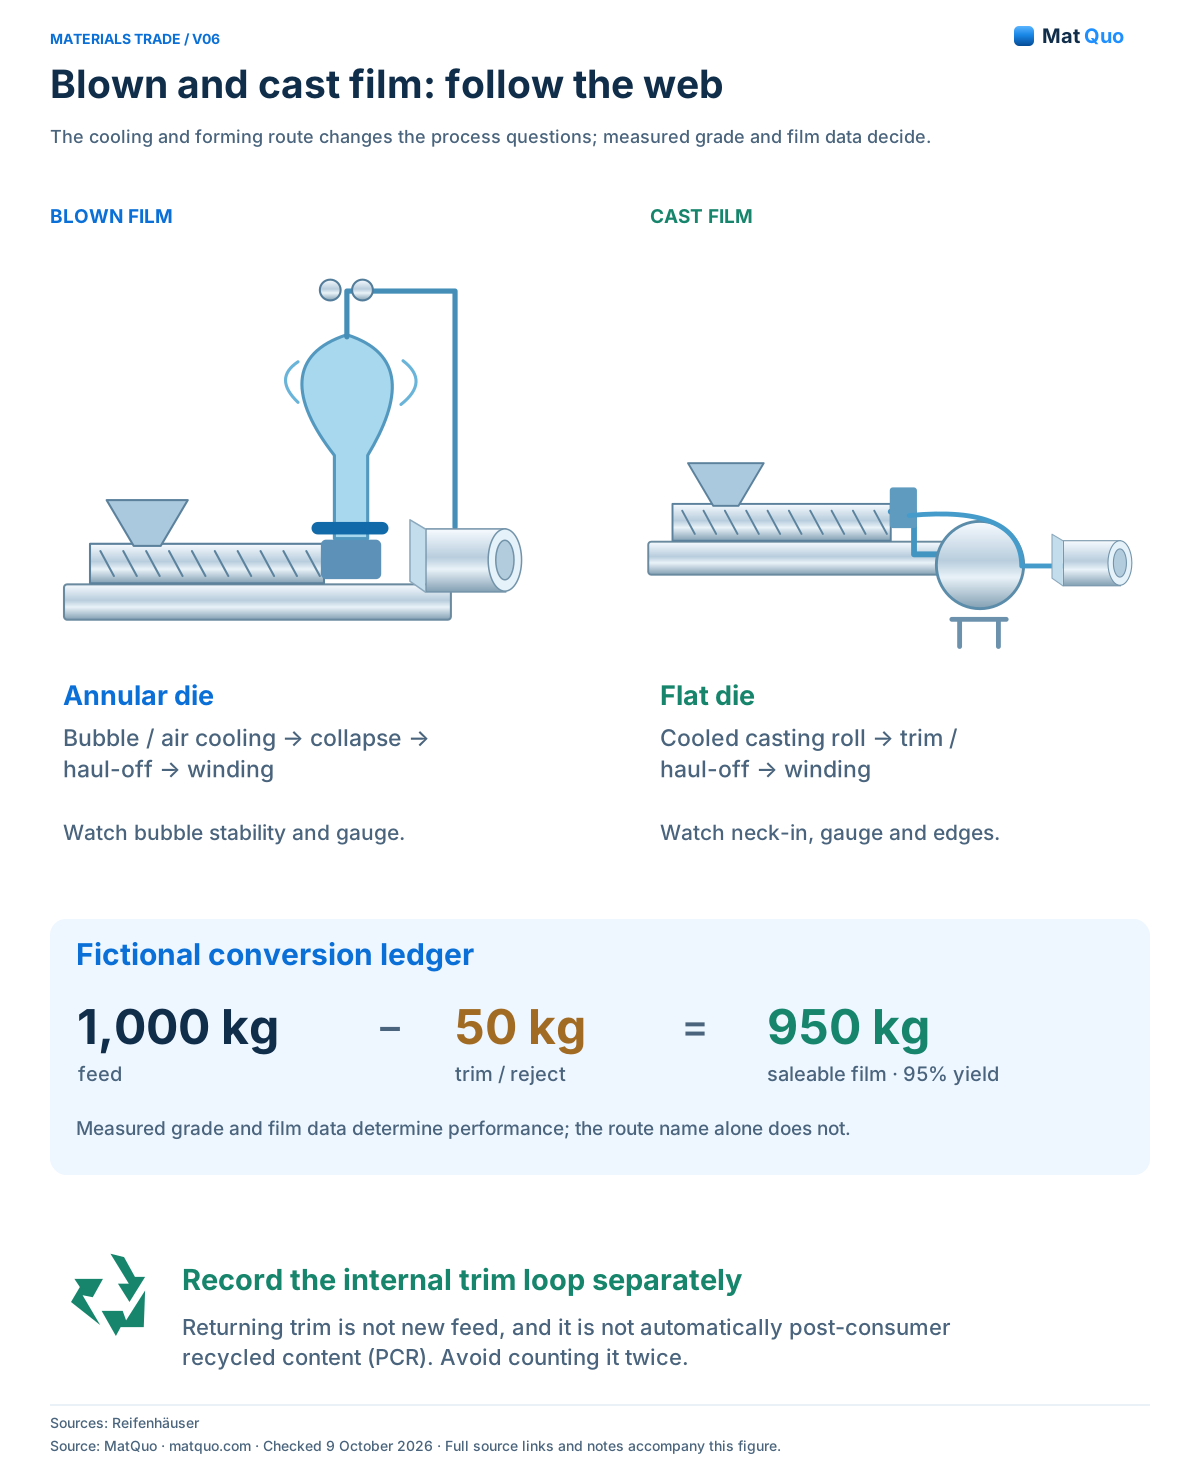
Reifenhäuser • Filme soprado · Reifenhäuser • Matriz de filme fundido · Verificado
Equivalente de texto e notas
- Filme soprado
- Matriz anular → bolha / resfriamento de ar. Colapso → transporte → enrolamento. Observe a estabilidade e o medidor da bolha.
- Elenco do filme
- Matriz plana → rolo de fundição resfriado. Aparar / transportar → enrolamento. Observe o pescoço, a bitola e as bordas.
- Livro-razão de produção fictício
- Alimentação 1,000 kg - corte/rejeição 50 kg. = 950 kg filme vendável. Rendimento vendável: 95%
- Evite recuperação contada duas vezes
- Se o trim retornar internamente, registre. esse loop separadamente do novo feed. O corte recuperado não é PCR automaticamente.
Incorporar com crédito
Erros comuns
- Confundir a produção bruta com a produção vendável aceita.
- Contando repetidamente o corte recirculado internamente como entrada nova.
- Escolher um processo a partir de uma afirmação universal de “melhor filme” sem testes correspondentes.
Perguntas e respostas
O filme fundido é sempre melhor do que o filme soprado?
Nenhuma classificação universal é estabelecida aqui. A rota apropriada depende da construção, das propriedades e das condições de produção exigidas. Compare ensaios representativos usando os mesmos critérios de aceitação e limite de custo. As declarações de desempenho dos fabricantes de equipamentos para uma linha específica não devem ser estendidas a todas as resinas, medidores, aplicações ou processos concorrentes sem evidências de apoio.
Esta página substitui o guia da fórmula de peso do filme?
Não. O guia existente continua sendo o local para conversão de unidades e massa dimensional e está vinculado diretamente aqui. Esta página aborda rotas de conformação e resfriamento, aceitação de testes e contabilidade de rendimento de material. Use os dois juntos quando uma decisão de compra precisar tanto da massa teórica do rolo quanto da evidência da produção real vendável.
Como o corte da borda retornado deve ser registrado?
Registre o retorno interno separadamente dos insumos recém-adquiridos e dos resultados aceitos. Escolha um limite contabilístico claro para que a circulação repetida não inflacione os números de consumo ou de recuperação. Mantenha também a sua classificação de origem separada: a reutilização num processo de produção não estabelece, por si só, conteúdo reciclado pós-consumo para uma reclamação regulamentar ou do cliente.
Fontes e escopo da revisão
- Reifenhäuser • Filme soprado — Equipamento de processamento de filme soprado; nenhuma reivindicação genérica de velocidade ou rendimento.
- Reifenhäuser • Matriz de filme fundido — Matriz plana e arranjo de rolo de fundição.
- Reifenhäuser • Filme fundido — Equipamento de extrusão de filme fundido; o desempenho específico do processo deve ser medido.
- LyondellBasell • Tecnologias PE — LDPE de alta pressão versus rotas catalíticas de gás/lama.
- LyondellBasell • Graus PP — Homopolímero, distinção de grau aleatório e de impacto.