De la resina al film y al embalaje flexible
La película soplada forma un tubo a través de una matriz anular y enfría una burbuja; La película fundida deja un troquel plano y entra en contacto con un rollo enfriado. Estas rutas crean diferentes preguntas sobre el control de procesos. Compare el rendimiento requerido y el rendimiento vendible de la película terminada, mientras utiliza la guía de espesor y densidad existente para el cálculo separado de la masa dimensional de la película.
Sigue cómo se forma y enfría la red.
En la película soplada, la formación de burbujas, el enfriamiento por aire, el colapso y el arrastre son etapas de control interconectadas. En la película fundida, la matriz plana, el contacto del rodillo de fundición, el recorte y el bobinado definen una ruta diferente. Estas descripciones provienen de fuentes primarias de los fabricantes de equipos. No se asume ninguna velocidad genérica, ventaja de producción o clasificación de calidad para cada combinación de máquina y resina.
Especifique la película terminada antes de comparar líneas.
Escriba la construcción, el perfil de calibre, el ancho, los requisitos de sellado, las pruebas mecánicas y los requisitos ópticos que sean importantes para la aplicación. Definir las condiciones de prueba y los límites de aceptación antes de la prueba. Una línea puede producir una producción bruta elevada sin entregar una cantidad igualmente alta que cumpla con las especificaciones del cliente.
Conciliar nueva alimentación, retorno interno y producción vendible
Mantenga los insumos frescos adquiridos separados del material que circula dentro del proceso. Registre los desperdicios de inicio, los recortes de bordes, los rollos rechazados y los rollos aceptados en un límite consistente. Si el recorte regresa internamente, no lo cuente como alimentación nueva cada vez que recorre el ciclo. La recuperación interna tampoco convierte automáticamente el material en contenido reciclado posconsumo.
Utilice la guía de fórmulas sin duplicarla
La guía de peso de película existente explica la masa dimensional y las unidades. El peso de la película, el rendimiento de la película y la salida de línea Cada una de las herramientas aborda un cálculo definido. Esta guía agrega opciones de proceso, evidencia de prueba y contabilidad del rendimiento vendible más allá del viaje introductorio a la producción.
Comparación de un vistazo
| punto de control | película soplada | película repartida |
|---|---|---|
| formando | Troquel anular y burbuja. | Troquel plano y alma |
| Interfaz de refrigeración | Refrigeración por aire de burbujas | Rodillo de fundición enfriado |
| Preguntas de prueba | Estabilidad de la burbuja, calibre y bobinado. | Contacto de rodadura, bordes, calibre y bobinado. |
| Comparación comercial | Salida aceptada y propiedades medidas. | Salida aceptada y propiedades medidas. |
Ejemplo resuelto
Ensayo ficticio: 1,000 kg de entrada produce 950 kg de película aceptada y 50 kg de recortes o rechazos, dando a 95% un rendimiento vendible en el límite establecido. A €1.40/kg de material de entrada, €1,400.00/950 = €1.47 por kilogramo aceptado antes de otros costos. Una prueba de 98% con el mismo costo de insumos arroja €1.43/kg. Ninguna cifra incluye energía, mano de obra o un crédito por chatarra no verificado.
Película soplada y fundida: sigue la web
La ruta de enfriamiento y conformado cambia las cuestiones del proceso; El grado medido y los datos de la película deciden.
Póster detallado: desplácese horizontalmente en una pantalla pequeña o abra la figura en tamaño completo. El equivalente en texto legible se encuentra a continuación.
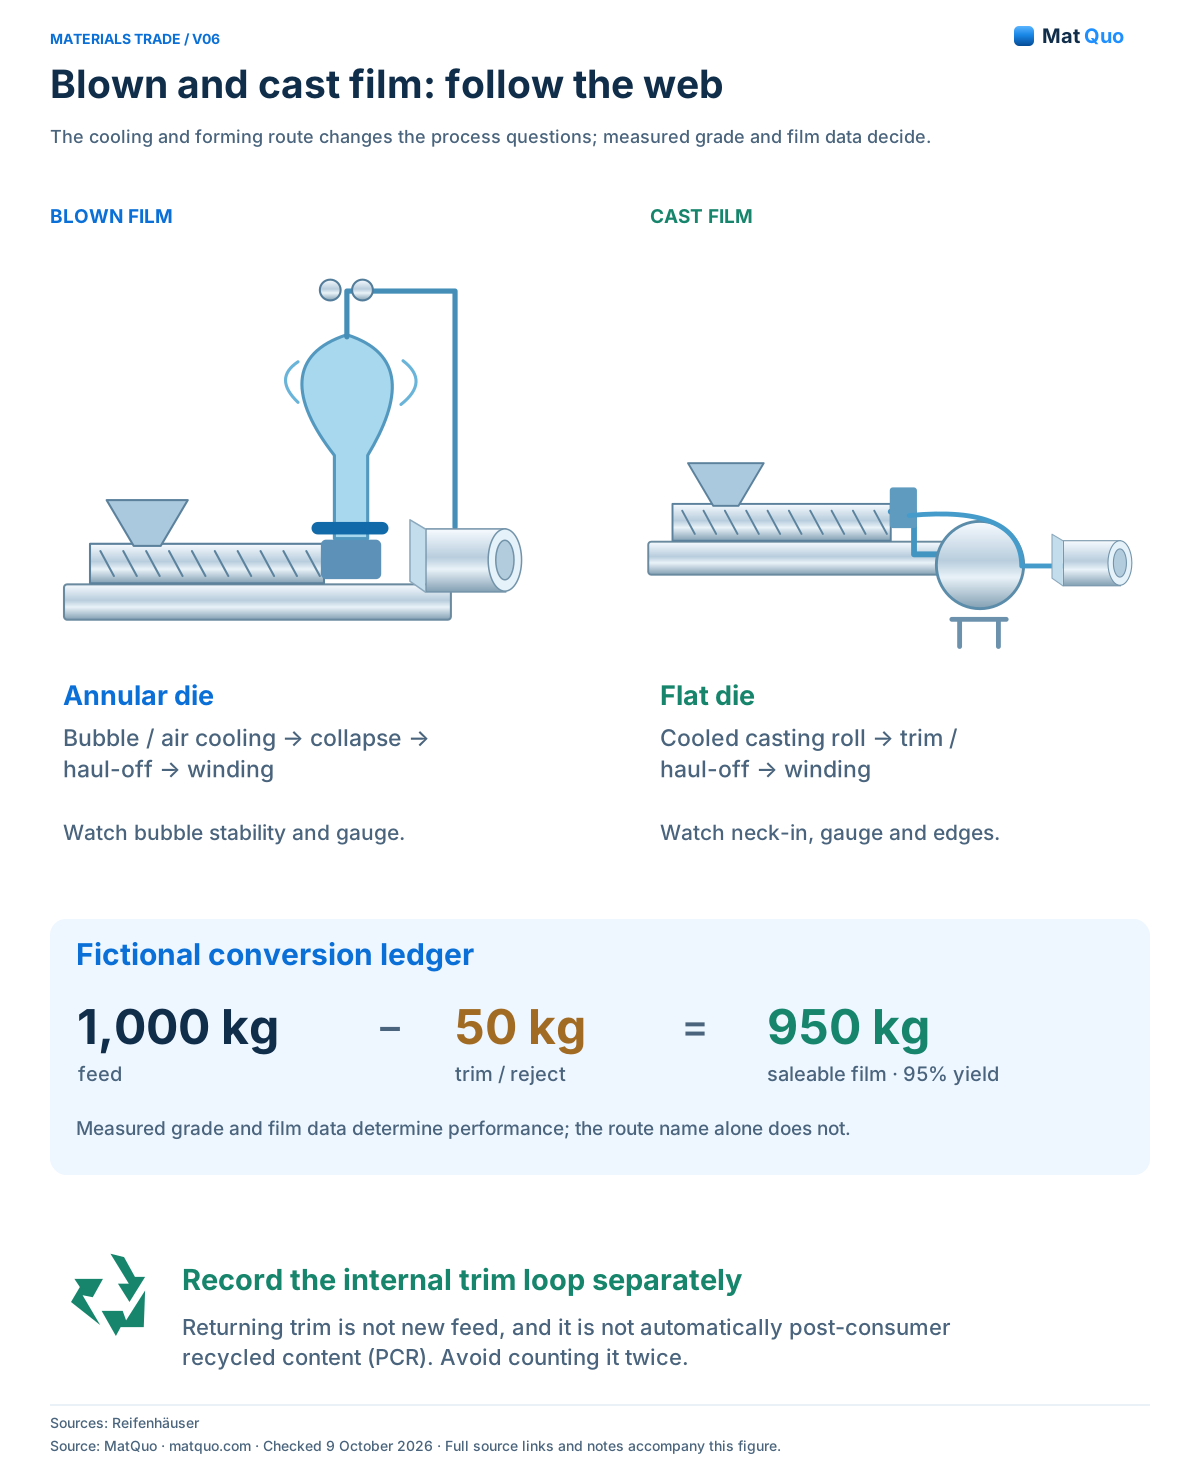
Reifenhäuser • Película soplada · Reifenhäuser • Película fundida · Comprobado
Texto equivalente y notas
- película soplada
- Troquel anular → burbuja/enfriamiento por aire. Colapso → arrastre → bobinado. Observe la estabilidad y el calibre de las burbujas.
- película repartida
- Troquel plano → rodillo de fundición enfriado. Recortar / arrastrar → enrollar. Observe el cuello, el calibre y los bordes.
- Libro mayor de salida ficticio
- Alimentación 1,000 kg − Recorte/rechazo 50 kg. = 950 kg película vendible. Rendimiento vendible: 95%
- Evite la recuperación contabilizada dos veces
- Si el recorte regresa internamente, registre. ese bucle por separado de la nueva alimentación. El recorte recuperado no es PCR automáticamente.
Insertar con crédito
Errores comunes
- Confundir la producción bruta de línea con la producción vendible aceptada.
- Contando repetidamente el recorte recirculado internamente como entrada nueva.
- Elegir un proceso a partir de una afirmación universal de "mejor película" sin pruebas coincidentes.
Preguntas y respuestas
¿La película fundida es siempre mejor que la película soplada?
Aquí no se establece ninguna clasificación universal. La ruta adecuada depende de la construcción requerida, las propiedades y las condiciones de producción. Compare ensayos representativos utilizando los mismos criterios de aceptación y límites de costos. Las afirmaciones de rendimiento del fabricante de equipos para una línea específica no deben extenderse a cada resina, calibre, aplicación o proceso competitivo sin evidencia que lo respalde.
¿Esta página reemplaza la guía de fórmulas de peso de la película?
No. La guía existente sigue siendo el lugar para la conversión dimensional de unidades y masas, y está vinculada directamente aquí. Esta página cubre rutas de formado y enfriamiento, aceptación de pruebas y contabilidad del rendimiento del material. Utilice los dos juntos cuando una decisión de compra necesite tanto la masa teórica del rollo como evidencia de la producción vendible real.
¿Cómo se debe registrar el recorte del borde devuelto?
Registre la devolución interna por separado de los insumos recién adquiridos y de los resultados aceptados. Elija un límite contable claro para que la circulación repetida no infle las cifras de consumo o recuperación. También mantenga separada su clasificación de origen: la reutilización dentro de un proceso de producción no establece por sí sola el contenido reciclado posconsumo para un reclamo regulatorio o de cliente.
Fuentes y alcance de la revisión
- Reifenhäuser • Película soplada — Equipos de proceso de película soplada; sin reclamos genéricos de velocidad o rendimiento.
- Reifenhäuser • Molde de película fundida : disposición de molde plano y rodillo de fundición.
- Reifenhäuser • Película fundida — Equipos de extrusión de película fundida; Se debe medir el desempeño específico del proceso.
- LyondellBasell • Tecnologías de PE : LDPE de alta presión versus rutas catalíticas de gas/lodo.
- LyondellBasell • Grados de PP : distinción de grados de homopolímero, aleatorio y de impacto.